Какие фрезы нужны для ЧПУ по металлу: стартовый набор
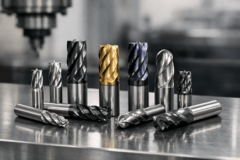
Первую работу на фрезерном станке с ЧПУ закрывают пять-шесть концевых твердосплавных фрез стандартной длины с цилиндрическим хвостовиком.
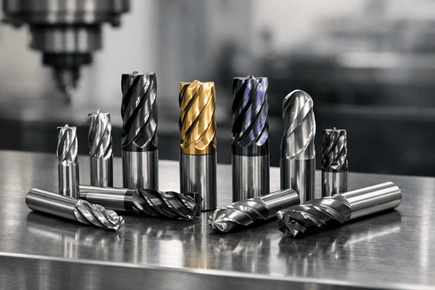 Состав набора зависит не от станка, а от металла, который вы собираетесь резать: сталь, нержавейка и алюминий просят разную геометрию. Всё остальное — маркировки, покрытия, диапазоны размеров — легко добирается по мере задач, а вот неправильно собранный стартовый комплект бьёт по бюджету дважды: сначала на лишние фрезы, потом на испорченные заготовки.
Разберём, какие типоразмеры нужны на старте, почему число зубьев выбирают под задачу и без какой оснастки даже дорогая фреза не порежет.
Шесть фрез, с которых начинается работа
Рабочий диапазон новичка — диаметры от 3 до 12 мм. Фрезы меньше 2 мм требуют оборотов, которых у большинства шпинделей нет, больше 16 мм — мощности и жёсткости, которых тоже нет. Внутри этого диапазона набор выглядит так.
Первая и главная — универсальная фреза Ø6 с четырьмя зубьями, покрытием TiAlN и классом твердости HRC55. Она ведёт контуры и уступы по стали и чугуну, у неё достаточная жёсткость и она держит режим на любом шпинделе. Шесть миллиметров — рабочая лошадка именно потому, что стоят посередине: ещё не тонкие, ещё не тяжёлые.

Вторая — фреза Ø3 с тремя зубьями. Мелкие пазы, внутренние углы, контуры с малым радиусом. Без неё любой чертёж с деталями мельче 50 мм упирается в «не влезает».
Третья — Ø8 или Ø10 с четырьмя зубьями под черновую выборку. Большие карманы и припуски маленькой фрезой снимают долго и с риском изгиба: крупный диаметр здесь экономит часы и сам инструмент.
Четвёртая — Ø6 с тремя зубьями и полированной канавкой, без покрытия, под алюминий и цветные сплавы. Вязкая стружка алюминия забивает обычную канавку и налипает на покрытие — полированная поверхность решает это дешевле, чем любые режимы.
Пятая — радиусная Ø6 с радиусом при вершине R1. Скруглённый угол прочнее острого, поэтому карманы выбирают ею: меньше сколов, выше подача. Острый внутренний угол такой фрезой не получить — это единственная её цена.
Шестая — Ø12 с четырьмя зубьями для крупных выборок и подготовки базовых поверхностей. Она же спасает, когда жёсткость системы на пределе: больший диаметр прощает ошибки настройки.
Число зубьев выбирают под задачу
Два-три зуба оставляют в стружечной канавке место. Поэтому на пазах и на алюминии работают ими: стружка там объёмная, и ей нужен выход. Четыре зуба ставят на контуры и чистовую по стали: кромки снимают тоньше, размер держится стабильнее, стенка выходит глаже.
Ошибка старта — купить один универсал «на всё». Четырёхзубой фрезой в алюминии вы получите налипание, двухзубой по стали — быстрый износ кромки. Один инструмент одну задачу закрывает хорошо, а все задачи — плохо.
Оснастка, без которой фреза не порежет
Цанга — первое, о чём забывают. Под каждый диаметр хвостовика нужна своя цанга своего размера: цанга «примерно подходящего» диаметра даёт биение, а биение выше 0,02 мм означает, что из четырёх кромок работает одна. Фреза при этом умирает в четыре раза быстрее, и производитель тут не виноват.
Проверить биение можно индикаторной стойкой: хвостовик зажат, стрелка у кромки, обороты вручную. Проще — сразу купить набор цанг ER под весь диапазон диаметров: это дешевле одной испорченной заготовки.
Второй пункт — крепление заготовки. Твердый сплав на вибрации не гнётся, а скалывается. Надёжные тиски или прижим решают больше, чем разница между фрезой за 400 и за 4000 гривен.
Третий — подвод воздуха или смазки. Минимум для алюминия — обдув от компрессора, для нержавейки — смазочно-охлаждающая жидкость. «Сухой» режим на этих металлах превращает любую фрезу в расходник.
Режимы: с чего начинать
Обороты считаются по формуле n = 1000 × Vc / (π × D), где Vc — скорость резания, D — диаметр. Для твердого сплава по стали Vc берут около 120–180 м/мин, по алюминию — от 300. Но стартуют всегда с половины расчётной подачи и поднимают её, пока не появятся вибрация и нагрев: жёсткость вашего станка табличным режимам не известна.
Два правила спасают набор от сколов на первых проходах. Полный паз — не глубже 0,2 диаметра за проход: ширина реза равна диаметру, и стружке некуда деваться. Вылет из патрона — не больше четырёх диаметров: каждые лишние миллиметры гнут фрезу как рычаг.
Три ошибки первого месяца
Первая — пытаться закрывать все задачи одной универсальной фрезой. Паз в алюминии четырёхзубой фрезой не делают, и дело не в качестве инструмента, а в геометрии канавки.
Вторая — одна цанга на все диаметры. Экономия в пару сотен гривен оборачивается биением, сколами и фрезами, которые «оказались бракованными».
Третья — режимы «на максимум станка». Табличные значения рассчитаны на жёсткую систему и отрегулированный патрон. Пока вы не проверили своё биение и свой вылет, работать нужно на стартовых, заниженных режимах.
Комплект из этой статьи не придётся собирать по пяти магазинам: в интернет-магазине Freza-M твердосплавные фрезы Ø1–25 мм с числом зубьев от двух до восьми продаются рядом со свёрлами, резцами и пластинами — каталог из 11 брендов закрывает и сталь, и нержавейку, и алюминий. Минимальный заказ — 1000 гривен, то есть одну фрезу на пробу взять можно. Отправка Новой почтой по Украине занимает 1–3 рабочих дня, счёт для ФОП и юрлица оформляют вместе с заказом.
Короткий итог
Стартовый набор — это шесть фрез от Ø3 до Ø12, набор цанг под каждый хвостовик, крепление заготовки и подвод воздуха или смазки. Состав выбирайте под металл: четыре зуба на сталь, три и полированная канавка на алюминий, радиус на карманы. Формулы режимов считаются за минуту, а биение проверяется за десять — и именно эти десять минут отличают набор, который работает, от набора, который лежит в стружке.


